
스팀 재킷을 씌운 이송 라인은 하루에 4번 주변 온도에서 160°C까지 순환합니다. 글랜드 볼트는 시운전 시 사양에 맞게 토크를 가했지만 첫 주가 끝날 무렵에는 패킹이 울부짖습니다. 아무것도 풀리지 않았습니다. 개스킷과 패킹이 열에 의해 느슨해지면서 조인트가 수백 분의 1밀리미터만 짧아지고 평와셔는 이러한 움직임을 따라갈 수 없습니다. Belleville 스프링 캔.
이러한 짧은 스트로크와 높은 힘의 혼합으로 인해 콘드 디스크 와셔가 대부분의 유지 관리 파일에 기록된 것보다 훨씬 더 자주 밸브 보닛, 플랜지 볼트, 시트 어셈블리 및 릴리프 트림에 나타나는 이유입니다. 이를 올바르게 수행하려면 소수의 차원과 두 가지 스택 결정이 필요하며 대부분의 현장 실패는 건너뛴 오류 중 하나로 거슬러 올라갑니다.
벨빌 스프링은 실제로 무엇입니까?
벨빌 스프링은 얕은 원뿔 절두체로 형성된 와셔 모양의 압축 스프링입니다. 축 방향으로 하중이 가해지면 콘이 편평해집니다. 디스크당 편향은 일반적으로 1밀리미터 미만이며, 콘이 전달하는 힘은 차지하는 높이에 비해 큽니다. 대부분의 산업 사양은 치수 시리즈, 두께 공차 그룹 및 재료 조건을 수정하는 DIN 2093을 따릅니다.
외경, 내경, 재료 두께 t, 원추 높이 h의 네 가지 값이 부품을 설명합니다. 하중 곡선의 모양과 피로 거동을 포함한 다른 모든 것은 이를 따릅니다.
정의: 원추형 스프링 또는 디스크 와셔라고도 불리는 벨빌 스프링은 잘린 원추를 편평하게 만들어 탄성 에너지를 저장합니다. 콘 높이를 재료 두께로 나눈 h/t 비율은 거의 자체적으로 하중-변형 동작을 설정합니다.
| 특징 | 벨빌 디스크 스프링 | 나선형 압축 스프링 | 평와셔 |
| 짧은 스택에 힘을 가한다 | 높음(종종 디스크당 킬로뉴턴) | 보통, 자유로운 길이가 필요함 | 없음 |
| 요소별 여행 | 소형, 일반적으로 0.2~1.0mm | 수십 밀리미터의 대형 | 제로 |
| 일반적인 실패 모드 | 피로균열, 이완 후 하중손실 | 좌굴, 영구 세트 | 풀림, 괴로움 |
| 일반적인 밸브 듀티 | 글랜드 라이브 로딩, 시트 에너지 공급, 볼트 조인트 | 안전 밸브 설정 압력, 액추에이터 복귀 | 볼트 머리 아래 하중 분산 |
h/t 비율을 선택하기 전에 하중-편향 곡선 읽기
h/t 비율은 하중-편향 곡선의 모양, 즉 스프링이 수행할 수 있는 작업을 결정합니다.
0.4에 가까운 h/t에서 곡선은 직선에 가깝습니다. 편향이 두 배로 늘어나면 힘도 대략 두 배가 됩니다. 이는 크기 산정을 간단하게 만들고 작업 이동이 작고 미리 알려진 볼트 체결부에 적합합니다.
0.75 근처의 h/t에서 곡선은 이동 중간을 통해 평평해집니다. 10분의 1밀리미터 너비의 편향대에서 힘은 거의 변하지 않습니다. 이는 정확히 활하중 글랜드가 원하는 것입니다. 패킹이 이완되고 디스크가 약간 언로드되며 패킹에 가해지는 응력은 붕괴되는 대신 밀봉 창 내부에 유지됩니다.
대략 1.3 이상에서는 곡선이 뒤집히고 디스크는 음의 강성에 들어갑니다. 이러한 동작은 오버 센터 메커니즘에서는 실제적이고 유용하지만 볼트 아래에서는 위험합니다. 스냅 관통 디스크는 단일 열 편위에서 반전되어 예압을 잃을 수 있습니다. 눈에 보이는 이유 없이 스택이 평평해졌다고 유지 관리 팀이 보고하면 토크 절차를 비난하기 전에 h/t를 확인하십시오.
스태킹: 직렬 및 병렬 구성이 하중과 이동을 변경하는 방법
평행 스태킹은 힘을 증가시키고 직렬 스태킹은 이동 거리를 증가시키며 높이에 대한 비용을 지불하지 않고 한 번에 두 가지를 수행하는 스택은 없습니다.
동일한 방향으로 중첩된 n개의 디스크는 하나의 더 견고한 요소처럼 작동합니다. 이동은 동일하게 유지되는 동안 힘은 단일 디스크의 n배입니다. 동일한 n개의 원반이 서로 교대로 이동하면 n배만큼 멀리 이동하지만 원반 하나의 힘만 전달됩니다. 예를 들어 직렬로 배치된 두 개의 병렬 세트인 결합된 그룹은 더 큰 포켓과 더 많은 마찰 인터페이스를 희생하면서 두 값을 곱합니다.
병렬 스택
- 힘에 디스크 수를 곱함
- 하나의 디스크와 동일한 여행
- 얕은 포켓의 높은 예압에 유용합니다.
- 카운트에 따라 마찰이 빠르게 증가합니다.
시리즈 스택
- 여행에 디스크 수를 곱함
- 하나의 디스크와 동일한 힘
- 열 운동과 휴식에 유용합니다.
- 더 부드러운 속도, 더 길어진 설치 높이
마찰은 조용한 변수입니다. 각 디스크-디스크 인터페이스는 로딩 및 언로딩 스트로크 사이에서 대략 2~5%의 공칭 힘을 잃습니다. 따라서 10개의 디스크 스택은 눈에 띄는 히스테리시스를 나타낼 수 있고 건식 스택은 카탈로그 곡선 아래에서 잘 읽을 수 있습니다. 윤활 스택은 이러한 분산을 강화하지만 스프링이 젖은 경계 내부에 있는 경우 윤활제는 공정 유체와 호환되어야 합니다.
벨빌 와셔가 밸브 및 배관 하드웨어에서 실제 작업을 수행하는 곳
밸브 및 배관 조립품에서 Belleville 스프링은 열 순환을 하는 볼트 체결부, 일정한 응력을 유지해야 하는 패킹 글랜드, 가볍고 지속적인 힘을 가해야 하는 시트 구성품의 세 위치에 나타납니다.
- 글랜드 및 보닛 라이브 로딩. 각 글랜드 너트 아래의 짧은 스택은 밸브가 가열되고 냉각될 때 좁은 밴드 내부에 패킹 응력을 유지합니다. 직렬로 연결된 2~4개의 디스크는 일반적으로 증기 밸브의 이동을 담당합니다.
- 플랜지 볼트 조인트. 탄소강 파이프와 스테인리스 스터드 사이의 열팽창 불일치는 전형적인 풀림 메커니즘이며, 디스크 스택은 더 긴 스터드가 필요 없이 이를 보상합니다.
- 좌석에 활력을 불어넣습니다. 볼 및 버터플라이 밸브에서는 가벼운 디스크 또는 웨이브 스프링이 낮은 차압에서 클로저에 대해 시트를 누른 다음 프로세스 압력이 밀봉 하중을 대신합니다.
- 액추에이터 및 베어링 예압. 1/4회전 기어박스와 전동 액추에이터는 작은 스택을 사용하여 구동 트레인에서 축방향 유격을 제거합니다.
- 릴리프 트림 및 파일럿 단계. 설정 압력 안정성은 일정하게 유지되는 스프링 비율에 따라 달라지며 일부 파일럿 설계에서는 나선형 스프링이 너무 높게 서 있는 디스크 스택을 사용합니다.
고온 볼 밸브에서 가장 자주 나타나는 고장 패턴은 차갑게 밀봉하고 뜨거워지는 시트입니다. 시트 인서트가 커지고 그 아래의 스프링이 움직임을 흡수해야 하며, 크기가 작거나 이완된 스프링은 프로세스가 온도에 도달할 때 접촉 압력을 잃습니다. 해당 임무를 위해 제작된 밸브는 일반 부품에 맡기지 않고 시트 스프링 재료와 사용 가능한 이동 거리를 지정해야 합니다.
 VATTEN 공압식 고온 볼 밸브 시트 스프링 재질 및 이동이 열 운동에 적합해야 하는 경우 확장된 브래킷과 방열 기능을 갖춘 고온 공압식 볼 밸브입니다. 제품보기 →
시트 스프링이 열 이동과 입자 유입을 동시에 견뎌야 하는 연마 서비스의 금속 시트 볼 밸브에도 동일한 추론이 적용됩니다. 우리 자신의 메모 극한의 작동 조건에서 사용되는 금속 시트 볼 밸브 로드 경로를 더 자세히 안내합니다.
릴리프 측면에서는 스프링이 교정 요소입니다. 스프링 장착 안전 밸브는 스프링 비율이 안정적으로 유지되는 동안에만 설정 압력을 유지하므로 스프링 하우징, 가이드 및 보조 디스크 요소는 시트 및 디스크와 동일한 검사를 받을 가치가 있습니다.
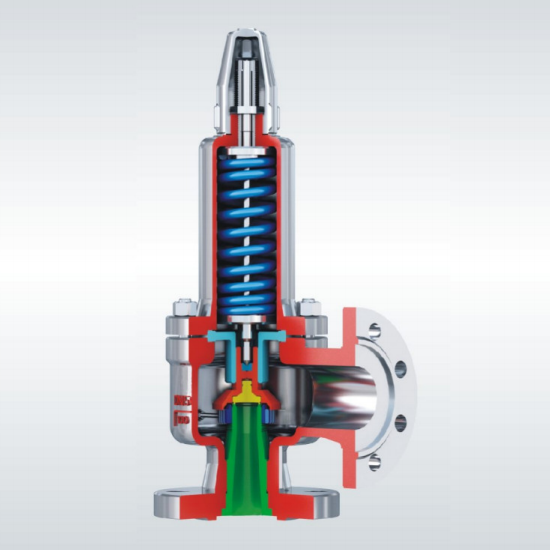 스프링 풀 리프트 폐쇄형 안전 밸브 과압 보호용 스프링 장착 안전 밸브, A42Y-C 및 A42Y-P/R 서비스 제한 및 선택을 위한 PN/DN 치수 표 포함. 제품보기 →
현장 작업의 실제 규칙: 조인트가 차가운 곳과 뜨거운 곳 사이에서 0.1mm 이상 움직이거나 첫 주에 볼트가 5% 이상 느슨해지면 일반 와셔는 잘못된 부품이며 짧은 디스크 스택은 일반적으로 스터드를 재설계하지 않고도 이를 고칠 것입니다.
서비스 수명을 결정하는 재료, 마감 및 공차 세부 사항
재료 등급, 가장자리 상태 및 미리 설정된 처리 방식에 따라 디스크가 백만 사이클을 견딜지 아니면 만 사이클에 균열이 생길지 여부가 결정되며 이는 카탈로그 하중 등급보다 더 중요합니다.
| 소재 | 온도 안내 | 내식성 | 일반적인 사용 |
| 50CrV4 또는 51CrV4 스프링 강 | 경감 시 최대 약 250C | 낮음, 도금 필요 | 일반 산업용 볼트 및 글랜드 |
| 301 스테인레스 | 최대 약 200C | 보통 | 물, 음식, 경화학제품 관세 |
| 17-7PH 석출경화 스테인리스 | 최대 약 350C | 좋음 | 높은 피로 주기, 더욱 깨끗한 서비스 |
| 인코넬 X-750 | 최대 약 600C | 높음 | 증기, 배기 및 핫 밸브 트림 |
나머지 위험의 대부분은 네 가지 프로세스 세부 사항에 있습니다.
- 일반적으로 피로 균열이 시작되는 날카로운 모서리를 제거하는 가장자리 라운딩.
- 표면을 압축하고 사이클링 부품의 피로 수명을 눈에 띄게 향상시키는 쇼트 피닝.
- 잔류 응력을 제거하고 부품 배송 전에 콘 높이를 안정화하는 솔리드 높이로 사전 설정됩니다.
- 인산염 처리, 아연 플레이크 또는 PTFE 등의 표면 처리는 부식뿐 아니라 마찰 제어에도 사용됩니다.
사이클링 서비스에서는 프리셋이 선택 사항이 아닙니다. 한 번 단단한 높이로 압축된 디스크는 그렇지 않은 디스크보다 원뿔 높이를 훨씬 더 잘 유지하며, 단계를 건너뛰는 것은 일반적으로 피로 균열이 나타나기 훨씬 전인 처음 100사이클 내에 몇 퍼센트의 부하 손실로 나타납니다.
실용적인 선택 순서
가장 가까운 카탈로그 페이지가 아닌 조인트가 유지해야 하는 하중에서 작업하십시오.
- 하중 밴드를 정의합니다. 조인트를 밀봉하는 데 필요한 최소 응력과 하드웨어가 견딜 수 있는 최대 응력을 명시한 다음 해당 창의 중간에 크기를 지정합니다.
- 움직임을 측정합니다. 열 팽창, 개스킷 이완 및 크리프는 스프링이 흡수해야 하는 이동 거리에 추가됩니다. 숫자가 0.2mm 미만인 경우 일반적으로 단일 디스크로 충분합니다.
- 디스크와 비율을 선택하세요. 예측 가능한 속도를 얻으려면 0.4 근처의 h/t를 선택하고, 이동 전반에 걸쳐 일정한 힘이 강성보다 중요한 경우 0.75 근처를 선택합니다.
- 스택을 결정합니다. 이동용 시리즈, 힘용 평행 및 포켓 높이가 허용하는 경우에만 결합된 그룹입니다.
- 스트레스와 환경을 확인해보세요. 계산된 응력이 작동 온도에서 재료의 피로 한계보다 낮은지 확인하고 도금 또는 윤활제가 공정 유체에서 살아남는지 확인합니다.
자주 묻는 질문
벨빌 와셔와 디스크 스프링은 같은 것입니까?
예. 벨빌 와셔, 원추형 디스크 스프링 및 디스크 스프링은 모두 동일한 원추형 부품을 설명하며 독일 표준 DIN 2093에서는 Tellerfeder라는 용어를 사용합니다. 이름 지정은 지역 및 공급업체 카탈로그에 따라 다르지만 치수 및 로드 동작은 동일한 규칙을 따릅니다.
스태킹으로 하중과 이동을 동시에 높일 수 있나요?
단순한 스택에 동일한 디스크가 포함되어 있지 않습니다. 평행 그룹은 힘을 증가시키고 직렬 그룹은 이동을 증가시키므로 두 그룹을 모두 올리려면 결합된 그룹과 더 큰 포켓이 필요합니다. 예를 들어 직렬로 배치된 두 개의 병렬 쌍은 단일 디스크에 비해 두 값이 두 배, 설치된 높이가 네 배입니다.
스택에서 얼마나 많은 마찰이 정상입니까?
건식 스택에서 인터페이스당 공칭 힘의 약 2~5%이며, 이는 로딩 및 언로딩 곡선 간의 차이로 나타납니다. 윤활은 산란을 감소시키며, 사용 중에 발견되기보다는 계산에 고려되면 대부분의 볼트 체결부에 대한 효과는 충분히 작습니다.
설치 후 디스크 스프링을 다시 토크해야 합니까?
플랫 와셔보다 덜 자주 발생하지만 첫 번째 열 사이클은 여전히 물체를 움직입니다. 시스템이 작동 온도에 도달한 후 볼트 부하를 한 번 확인하고 첫 주 후에 다시 확인하십시오. 사전 설정되고 올바른 크기의 스택은 일반적으로 그때부터 몇 퍼센트 이내로 유지됩니다.